

A festék- és bevonatiparban a pigment "összetapadása" gyenge színfejlődéshez és felületi hibákhoz vezet. Ipari nagy nyírású keverőgépünket kifejezetten nagy szilárdanyag tartalmú diszperziókhoz ter...
READ MORE
Hogyan készül a festék: lépésről lépésre a festékgyártási folyamathoz
Egy ningbói festéküzem vezetője megnyitotta az előző heti gyártási naplót, és ismerős problémát talált: a 2417-es és a 2418-as tétel ugyanazt a formulát, ugyanazokat a pigmenttételeket és ugyanazokat a folyamatadatokat használta, de a 2418-as tételből származó levonás alacsonyabb színerősséget és durvább őrlést mutatott. A probléma nem az összetevőkkel volt. Ez volt az a mód, ahogyan a szétszórt és a leeresztő lépéseket végrehajtották.
A festékgyártás a diszperzió, a keverés, a tesztelés és a töltés ellenőrzött sorozata. Stabil, konzisztens bevonat érhető el, ha minden lépést a megfelelő berendezésekkel és folyamatparaméterekkel hajtanak végre. Ez a cikk elmagyarázza, hogyan gyártják a festéket egy tipikus kereskedelmi üzemben, mely folyamatszakaszok számítanak leginkább, és melyik keverő- és tárolóberendezés működik a legjobban az egyes pontokon.
A festékgyártás áttekintése: négy ellenőrzött szakasz
Függetlenül attól, hogy egy üzem építészeti festékeket, ipari alapozókat vagy autóbevonatokat gyárt, a gyártási sorrend ugyanazt a struktúrát követi. Az alábbi négy szakasz gyakorlatilag minden festékgyártási folyamatban megjelenik.
| Színpad | Fő cél | Tipikus felszerelés | Feldolgozási idő |
|---|---|---|---|
| 1. Pigment diszperzió | Törje le a pigment agglomerátumokat a kívánt finomságra | Nagy nyírású keverő, gyöngymaró | 30-90 perc |
| 2. Elengedés | Adjon hozzá gyantákat, oldószereket és adalékokat a végső viszkozitás eléréséhez | Keverőtartály horgonyos vagy turbinás keverővel | 20-60 perc |
| 3. Minőségi vizsgálat | Ellenőrizze a finomságot, a viszkozitást és a színerősséget | Hegman-mérő, Brookfield viszkoziméter | 15-45 perc |
| 4. Töltés és tárolás | Csomagolja be a kész festéket és őrizze meg stabilitását | Töltőfej, tartó- és tárolótartályok | Folyamatos |
A fenti táblázat összefoglalja a teljes áramlást. A következő szakaszok gyakorlati szempontból ismertetik az egyes szakaszokat, különös figyelmet fordítva a berendezéssel kapcsolatos döntésekre, amelyek befolyásolják a tételek közötti konzisztenciát.
1. szakasz: Pigment diszperzió
A pigmentek finom por formájában érkeznek a festékgyárba, de az elsődleges részecskék természetesen agglomerátumokká csoportosulnak. Szállított állapotban ezek a klaszterek általában mérnek 50-100 mikron vagy több . A kész festékben a pigmentrészecskéket általában a 15-30 mikronos tartomány , és néha finomabb is a magasfényű felületekhez.
A diszperzió az a mechanikai folyamat, amely szétbontja ezeket az agglomerátumokat. Három dolog történik egyszerre: a pigment felületének megnedvesítése a kötőanyag-oldattal, nyíróerő alkalmazása a klaszterek szétválasztására, és az elválasztott részecskék stabilizálása, hogy ne agglomerálódjanak újra a folyamat hátralévő részében.
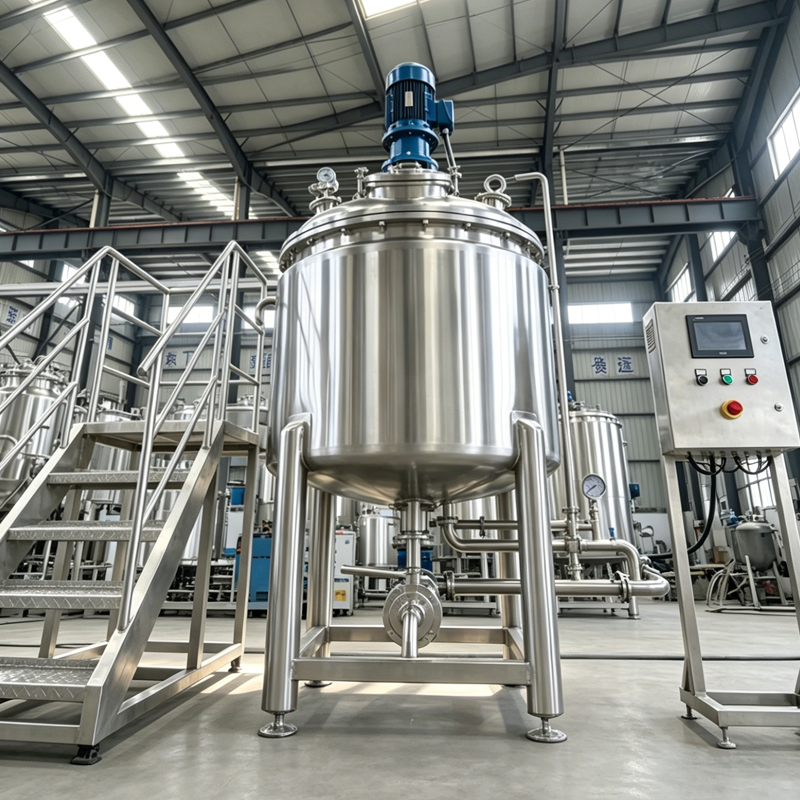 Ipari nagy nyírású keverő pigment diszperzióhoz Ez a keverő nagy nyomatékú motort és speciális diszperziós tárcsát használ a pigment agglomerátumok feltörésére, egyenletes színt és sima felületet biztosítva a nagy szilárdanyag-tartalmú festék- és bevonatolási alkalmazásoknál. Termék megtekintése →
Az ehhez a lépéshez szükséges mechanikai energiát egy rotor-állórész keverő biztosítja. A forgórész nagy sebességgel forog egy álló állórész belsejében, ami nagyjából a csúcssebességeket generálja 20-50 m/s . A szuszpenziót beszívják az állórészbe, és nagy sebességgel kilökik, hidraulikus nyíró- és ütközési erőket hozva létre, amelyek az agglomerátumokat egyedi pigmentszemcsékre hasítják.
Az egyszerű lapátos keverőgépekről a célra épített diszperziós berendezésekre korszerűsítő festéküzemek esetében a pigment- és festékőrléshez egy speciális ipari, nagy nyírású keverővel órákról percekre lerövidíthető a diszpergálási idő, miközben láthatóan egyenletesebb malomalapot eredményez.
Tipikus diszperziós paraméterek egy kereskedelmi festéktételhez
- A rotorcsúcs sebessége: 20-50 m/s, a pigment keménységétől és a kötőanyag-rendszertől függően
- Tételhőmérséklet: tartsa 50-60°C alatt az oldószer elpárolgása és a gyanta lebomlásának korlátozása érdekében
- Diszperziós idő: tételenként 30-90 perc, Hegman-mérővel igazolva
- Finomsági cél: Hegman skála 6-7, ami nagyjából 15-25 mikronnak felel meg a legtöbb ipari festéknél
2. szakasz: Leengedés és keverés
Miután a pigment teljesen szétoszlott, a koncentrált malombázist egy keverőtartályba visszük át. Ide adják hozzá a többi képletkomponenst: gyantaoldatok, oldószerek, habzásgátlók, nedvesítőszerek, biocidek és tixotróp sűrítőszerek. Ezt a szakaszt leengedésnek nevezik, és ez határozza meg a festék végső viszkozitását, folyási viselkedését és felhordási tulajdonságait.
Az összetevők hozzáadásának sorrendje számít. Ha a gyantát túl gyorsan öntik be, a helyi csapadék kis géleket vagy foltokat képezhet, amelyeket nehéz újra eloszlatni. Egy tipikus leállási sorrend így néz ki:
- Indítsa el a keverőt alacsony fordulatszámon, és töltse be a malom alapot a keverőtartályba.
- A gyantát és a lágyítószert egyenletes áramlásban adjuk hozzá, ne egyetlen öntéssel.
- Lassan adagolja be az oldószereket, miközben figyeli az adag hőmérsékletét, hogy elkerülje a felforrást.
- Keverje hozzá az adalékokat, habzásgátlókkal a ciklus elején és sűrítőkkel a végén.
- A mintavétel előtt egy rövid homogenizálási lépéssel fejezze be, hogy stabilizálja a diszperziót.
A vízbázisú festékek különösen igényesek a leengedés során. Ezek emulziók, ami azt jelenti, hogy a túlzott nyírás eltörheti a cseppeket és destabilizálhatja az egész tételt. A stabil kémiai emulziókhoz készült SS316L homogenizáló tartály ebben a szakaszban szabályozott nyírást biztosít a festékgyártó számára, elegendő rugalmassággal az alacsony viszkozitású és a magas szilárdanyag-tartalmú készítmények kezelésére is.
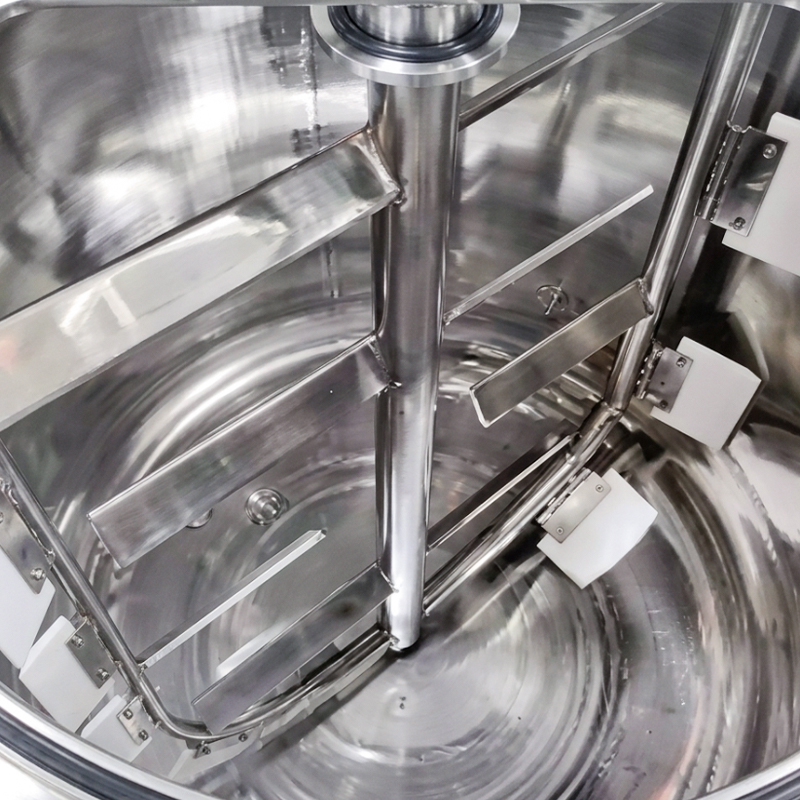 SS316L homogenizáló tartály reaktív emulziókhoz A korrózióálló, 316 literes rozsdamentes acélból és egy nagy teljesítményű homogenizátorból készült tartály megakadályozza a fémek szennyeződését, és megfelel az igényes kémiai keveréseknek, polimer módosításoknak és nagy tisztaságú feldolgozásnak. Termék megtekintése →
A keverőtartály kialakítása éppúgy számít, mint a keverési sebesség. A különböző keverőgeometriák nagyon eltérő áramlási mintákat hoznak létre, és a megfelelő konfiguráció megakadályozza a holt zónák kialakulását, ahol a keveretlen anyag összegyűlik a tartály aljának közelében. A keverőtartályok működésének gyakorlati áttekintéséért és a különböző folyamatokhoz megfelelő konfigurációkért tekintse meg cikkünket mi az a keverőtartály .
3. szakasz: Minőségvizsgálat
Mielőtt a festéket a töltősorra küldené, minden gyártási tételnek át kell mennie egy kis folyamatellenőrzési teszten. Ezek a vizsgálatok nem igényelnek teljes analitikai laboratóriumot; úgy tervezték, hogy néhány perc alatt elkapják a leggyakoribb tételhibákat.
- Az őrlés finomsága: Hegman-mérővel mérve. Az ipari festékek célértéke jellemzően 6-7, ami nagyjából 15-25 mikronnak felel meg.
- Viszkozitás: Brookfield rotációs viszkoziméterrel mérve. A folyékony festékek 25°C-on általában 1-30 poise (100-3000 mPa·s) között mozognak.
- Sűrűség: megerősíti, hogy a pigment és a kötőanyag aránya a specifikáción belül van.
- Szín erőssége: a lehívást összehasonlítják az előző elfogadott tétel jóváhagyott referenciamintájával.
- Száradási idő: egy gyors filmlehúzás ellenőrzése megerősíti, hogy a térhálósodási profil nem mozdult el.
Ha egy tétel e tesztek bármelyikén sikertelen, a szokásos korrekciós intézkedés az, hogy vissza kell vinni a leeresztő tartályba a viszkozitás beállításához vagy egy további diszperziós lépéshez. Az őrlési finomságú festéket nem lehet egyszerűen kiszűrni; a részecskék szűrés után újra megjelennek, így a helyes válasz egy újabb áthaladás a nagy nyíróerővel rendelkező berendezésen.
4. szakasz: Töltés és tárolás
A minőségi jóváhagyás után a festék egy jellemzően 100-200 mikronos szűrőn halad át, majd a töltősorra kerül. A töltőedénynek folyamatosan finoman mozgatnia kell a festéket. Ha hagyjuk leülepedni a pigmenteket, az első tartályok vékonyabbak lesznek, mint az utolsók, és az egész tételt hibásnak ítélik meg, annak ellenére, hogy átment a laboratóriumi vizsgálatokon.
A kész festéket 1 literes kannáktól 200 literes hordókig terjedő tartályokba csomagolják, vagy tartályokban tárolják a szállítás előtt. A töltés közbeni gondos kezelés megőrzi a korábban elért konzisztenciát a diszperzió és a leengedés során.
A megfelelő berendezés kiválasztása festékgyártáshoz
Amikor egy üzem kapacitásbővít, vagy egyik festékcsaládról a másikra vált át, például oldószer alapú ipari zománcról vízbázisú építészeti bevonatra, a berendezések sorát újra meg kell vizsgálni. Az alábbi táblázat összehasonlítja a festékgyártás három leggyakoribb felszerelését.
| Berendezés típusa | Legjobb For | Viszkozitási tartomány | Tipikus tételméret |
|---|---|---|---|
| Nagy nyírású rotor-állórész keverő | Pigment diszperzió, malombázis készítés | 100-50 000 mPa·s | 500-5000 L |
| Homogenizátor tartály | Vízbázisú festékek, emulzióstabilizáló | 200-10 000 mPa·s | 200-3000 L |
| Nyitott tetejű keverőedény | Leengedés, általános keverés, kis tételes rugalmasság | 50-5000 mPa·s | 500-5000 L |
Az oldószeralapú festékeket és közepes viszkozitású készítményeket kezelő gyártósorok esetében a változtatható sebességű, nyitott tetejű edény rugalmas keverési kapacitást kínál mérsékelt tőkeköltséggel. A nagy sebességű, nyitott tetejű vegyszerkeverő edény egy gyakorlati példa, amelyet úgy terveztek, hogy egyetlen tartályban kezelje a diszperziós és leengedési feladatokat.
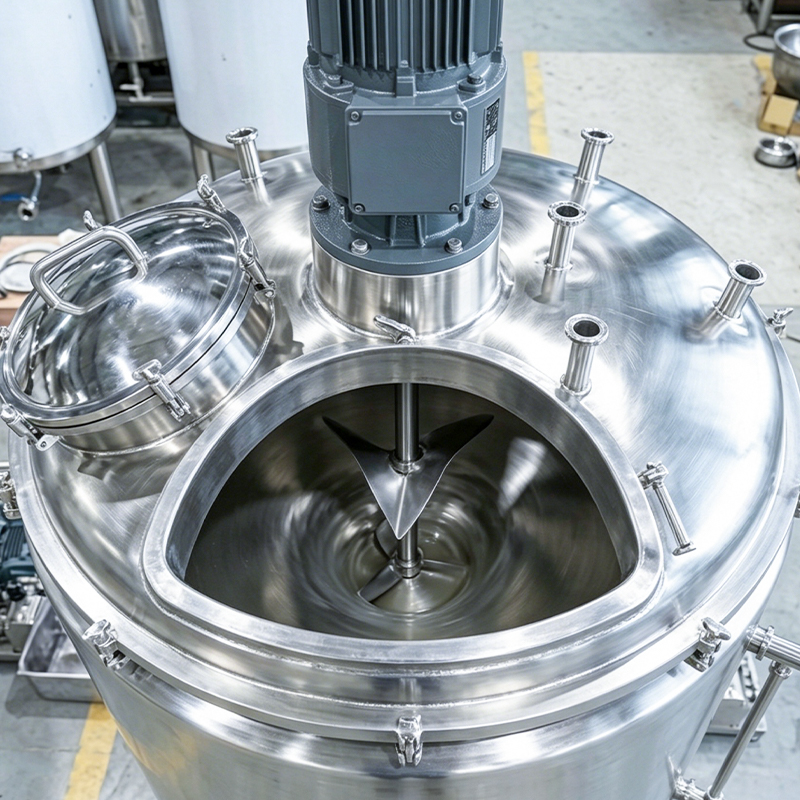 Nagy sebességű, nyitott tetejű edény vegyi keveréshez Változtatható sebességű, akár 960 fordulat/perc fordulatszámú járókerekekkel és nyitott tetejű kialakítással ez az edény gyorsan beépíti a porokat, és kezeli a pigment diszperziót és az agresszív folyadékkeverést, megerősített szerkezettel. Termék megtekintése →
Gyakorlati kiválasztási kritériumok
- Felépítési anyag: Az SS304 általános az oldószer alapú festékeknél; Az SS316L vízbázisú rendszerekhez és klorid tartalmú adalékokhoz előnyös.
- Köpenyezett fűtés vagy hűtés: akkor szükséges, ha a viszkozitást szabályozni kell a diszperzió és a leengedés során.
- Helyben tisztíthatóság: csökkenti az átállási időt a színek vagy termékcsaládok közötti váltáskor.
- A tartály kapacitása a sarzsméret függvényében: hagyjon legalább 15-20% szabad helyet az oldószer hozzáadásához és a nyírás által kiváltott fröccsenéshez.
- Sebességszabályozás: a változtatható frekvenciájú hajtások lehetővé teszik, hogy egy tartály az alacsony nyíróerejű keverésről a nagy nyírású diszperzióra váltson.
A festékgyártás kívülről egyszerűnek tűnik: keverje össze a pigmentet, a gyantát és az oldószert, majd csomagolja be az eredményt. A gyakorlatban az egyes szakaszok, a diszperziótól és a leeresztéstől a tesztelésig és a töltésig különböző mechanikai követelményeket támasztanak a berendezéssel szemben. Az adag konzisztenciáját kevésbé a képlet határozza meg, hanem az, hogy a keverő- és diszpergáló berendezés mennyire illeszkedik a pigmentrendszerhez, a viszkozitási tartományhoz és a gyártási mérethez.
Ha új festékgyártó sort tervez, egy meglévő üzemet korszerűsít, vagy növeli a diszperziós kapacitást, akkor segít megbeszélni a folyamatot egy berendezés beszállítójával, aki képes a tartályokat, keverőket és nagy nyíróerővel rendelkező keverőket az Ön speciális összetételéhez igazítani. Vegye fel velünk a kapcsolatot hogy áttekintse a projekt követelményeit.
Hírek
-
-
A nagy tisztaságú gyógyszerészeti alkalmazásoknál a belső felület simasága kritikus biztonsági paraméter. Ez az aszeptikus tartóedény rendkívül sima belső felülettel rendelkezik (Ra
READ MORE -
A gyógyszerészeti kutatás-fejlesztésben a sterilitás és a precizitás megőrzése kis mennyiségben (50L-200L) a legfontosabb. Ez a kompakt mobil adagolócsúcs egy nagy pontosságú kevert tartályt egyesí...
READ MORE -
A kisszériás pincészetek gyakran küzdenek az oxidációval, amikor a betakarítási hozam vagy az erjesztési mennyiség nem egyezik meg tökéletesen a tartály kapacitásával. Változó kapacitású borerjeszt...
READ MORE -
A tömeges vegyi logisztikához nagy teherbírású gerincre van szükség, amely biztonságot és stabilitást biztosít hatalmas mennyiségű ipari savak és oldószerek számára. Ezeket az ipari kapacitású siló...
READ MORE -
Az olyan anyagok, mint az ipari viasz és a nehézolajok jelentős feldolgozási kihívást jelentenek, mivel szobahőmérsékleten megszilárdulnak, csőeltömődéseket és állásidőt okozva. Gőzzel fűtött köpen...
READ MORE